


শীট মোল্ডিং কম্পাউন্ড (এসএমসি) স্বয়ংচালিত প্রস্তুতকারকদের জন্য একটি গুরুত্বপূর্ণ যৌগিক উপাদান হয়ে উঠেছে যা লাইটওয়েট নির্মাণ, জারা প্রতিরোধ, অংশ একীকরণ এবং পুনরাবৃত্তিযোগ্য উচ্চ-ভলিউম উত্পাদনের জন্য চাই। যাইহোক, সফল স্বয়ংচালিত এসএমসি উত্পাদন একটি উত্তপ্ত ছাঁচে উপাদান স্থাপনের চেয়ে অনেক বেশি নির্ভর করে। উপাদানের অবস্থা, চার্জ ডিজাইন, ছাঁচের তাপমাত্রা, প্রেস ক্লোজিং প্রোফাইল, ছাঁচনির্মাণ চাপ, নিরাময় সময়, টুলিং নির্ভুলতা এবং গুণমান নিয়ন্ত্রণ সবই এক উৎপাদন ব্যবস্থা হিসাবে একসাথে কাজ করে।
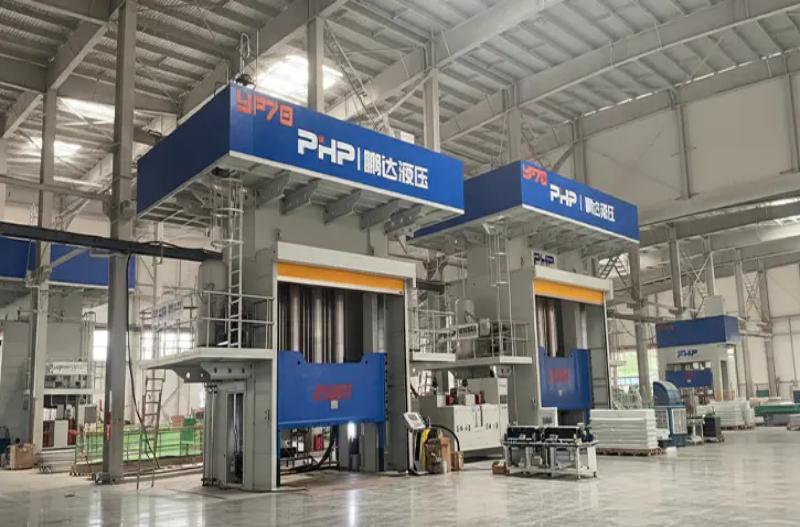
স্বয়ংচালিত OEM, টিয়ার-1 সরবরাহকারী এবং যৌগিক ছাঁচনির্মাণ সংস্থাগুলির জন্য, একটি নতুন উত্পাদন লাইনের পরিকল্পনা করার সময় বা একটি হাইড্রোলিক প্রেস নির্বাচন করার সময় সম্পূর্ণ SMC স্বয়ংচালিত যন্ত্রাংশ উত্পাদন প্রক্রিয়াটি বোঝা অপরিহার্য। এই নির্দেশিকা উপাদান প্রস্তুতি থেকে সমাপ্ত-অংশ পরিদর্শন প্রক্রিয়া ব্যাখ্যা করে, প্রেস এবং ছাঁচনির্মাণের পরামিতিগুলির প্রতি বিশেষ মনোযোগ দিয়ে যা গুণমান, চক্রের সময় এবং উত্পাদনের সামঞ্জস্যকে প্রভাবিত করে।
1. SMC শীট থেকে ফিনিশড অটোমোটিভ পার্ট পর্যন্ত: সম্পূর্ণ উত্পাদন প্রক্রিয়া
মোটরগাড়ি SMC সাধারণত বাহক ফিল্ম দ্বারা সুরক্ষিত পরিপক্ক শীট উপাদান হিসাবে ছাঁচনির্মাণ প্ল্যান্টে আসে। ইনজেকশন ছাঁচনির্মাণের বিপরীতে, যেখানে ছোটরা গলিয়ে রানার সিস্টেমের মাধ্যমে ইনজেকশন দেওয়া হয়, এসএমসি কম্প্রেশন ছাঁচনির্মাণ একটি পূর্বনির্ধারিত পরিমাণ এবং শীট উপাদানের বিন্যাস দিয়ে শুরু হয় চার্জ .
উপাদান প্রস্তুতি এবং চার্জ নকশা
SMC শীট প্রথমে উপাদান সরবরাহকারীর সুপারিশ অনুযায়ী শর্তযুক্ত হয়। অপারেটর বা স্বয়ংক্রিয় কাটিং সিস্টেমগুলি তারপর ক্যারিয়ার ফিল্মটি সরিয়ে দেয়, শীটগুলিকে প্রয়োজনীয় আকারে কাটে এবং নির্দিষ্ট চার্জ ভর অর্জনের জন্য তাদের ওজন করে।
চার্জ বসানো গুরুত্বপূর্ণ. উপাদান সবসময় চাপার আগে সমগ্র ছাঁচ গহ্বর আবরণ না. পরিবর্তে, চার্জটি অভিক্ষিপ্ত গহ্বর এলাকার শুধুমাত্র অংশ দখল করতে পারে যাতে উপাদানটি সংকোচনের সময় প্রবাহিত হয়। সর্বোত্তম কভারেজ অংশ জ্যামিতি, ফাইবার সামগ্রী, পাঁজর, বস, প্রাচীরের বেধ, পৃষ্ঠের প্রয়োজনীয়তা এবং ফাইবার প্রবাহের গ্রহণযোগ্য দিকনির্দেশের উপর নির্ভর করে।
ছাঁচ লোডিং এবং প্রেস বন্ধ
প্রস্তুত চার্জ উত্তপ্ত নিম্ন ছাঁচ মধ্যে স্থাপন করা হয়. উত্পাদনের পরিমাণের উপর নির্ভর করে, লোডিং ম্যানুয়াল বা রোবট এবং স্বয়ংক্রিয় হ্যান্ডলিং সিস্টেম দ্বারা সঞ্চালিত হতে পারে।
প্রেসটি তখন এক গতিতে খোলা থেকে বন্ধে সরে যাওয়ার পরিবর্তে একটি নিয়ন্ত্রিত ক্লোজিং প্রোফাইল অনুসরণ করে। একটি ব্যবহারিক SMC ক্রম সাধারণত অন্তর্ভুক্ত করে:
- অ-উৎপাদনশীল সময় কমাতে দ্রুত পদ্ধতি;
- SMC চার্জের সাথে নিয়ন্ত্রিত যোগাযোগ;
- উপাদান প্রবাহ নিয়ন্ত্রণ ধীর ছাঁচনির্মাণ বন্ধ;
- গহ্বর চূড়ান্ত বেধের কাছে যাওয়ার সাথে সাথে চাপ তৈরি হয়;
- থার্মোসেট রজন নিরাময় করার সময় চাপ ধরে রাখা; এবং
- নিয়ন্ত্রিত চাপ মুক্তি ছাঁচ খোলার দ্বারা অনুসরণ.
এই মাল্টি-স্টেজ মোশন প্রোফাইলটি বৃহৎ স্বয়ংচালিত উপাদানগুলির জন্য বিশেষভাবে গুরুত্বপূর্ণ কারণ অনিয়ন্ত্রিত ক্লোজিং ফাইবারগুলিকে অত্যধিকভাবে নড়াচড়া করতে পারে, বায়ু আটকাতে পারে, ফ্ল্যাশ তৈরি করতে পারে বা অসম ফিলিং তৈরি করতে পারে।
স্বয়ংচালিত অ্যাপ্লিকেশন
SMC যাত্রী এবং বাণিজ্যিক যানবাহন উভয় উপাদানের জন্য উপযুক্ত যেখানে বড়-এলাকার ছাঁচনির্মাণ, জারা প্রতিরোধ, বৈদ্যুতিক নিরোধক, মাত্রিক স্থায়িত্ব, বা হালকা ওজনের নকশা মূল্যবান। সাধারণ অ্যাপ্লিকেশনগুলির মধ্যে বাহ্যিক বডি প্যানেল, আন্ডারবডি শিল্ড, ফ্রন্ট-এন্ড স্ট্রাকচার, ব্যাটারি কভার এবং ঘের, স্ট্রাকচারাল প্যানেল, বৈদ্যুতিক হাউজিং, অভ্যন্তরীণ সমর্থন এবং বাণিজ্যিক-যানবাহনের শরীরের উপাদান অন্তর্ভুক্ত থাকতে পারে।
2. মোটরগাড়ি SMC উপকরণ এবং ছাঁচনির্মাণ উপর তাদের প্রভাব
এসএমসি একটি একক প্রমিত উপাদান নয়। স্বয়ংচালিত গ্রেড রজন রসায়ন, গ্লাস-ফাইবার শক্তিবৃদ্ধি, খনিজ ফিলার, সঙ্কুচিত-নিয়ন্ত্রণ সংযোজন, নিরাময় ব্যবস্থা, পিগমেন্টেশন এবং অন্যান্য প্রক্রিয়াকরণ সংযোজনগুলিতে যথেষ্ট আলাদা হতে পারে।
একটি প্রচলিত ফর্মুলেশন কাটা কাচের ফাইবার দিয়ে শক্তিশালী একটি অসম্পৃক্ত পলিয়েস্টার-ভিত্তিক থার্মোসেট ম্যাট্রিক্স ব্যবহার করতে পারে। রাসায়নিক প্রতিরোধ, তাপমাত্রা কর্মক্ষমতা, শিখা আচরণ, বৈদ্যুতিক বৈশিষ্ট্য, বা অন্যান্য অ্যাপ্লিকেশন-নির্দিষ্ট প্রয়োজনীয়তাগুলি আরও গুরুত্বপূর্ণ হয়ে উঠলে অন্যান্য রজন সিস্টেমগুলি নির্বাচন করা যেতে পারে।
| উপাদান পরিবর্তনশীল | প্রধান ফাংশন | কম্প্রেশন ছাঁচনির্মাণ উপর প্রভাব |
| রজন সিস্টেম | থার্মোসেট ম্যাট্রিক্স গঠন করে | সান্দ্রতা, নিরাময় তাপমাত্রা, নিরাময়ের হার এবং চূড়ান্ত কর্মক্ষমতা প্রভাবিত করে |
| গ্লাস-ফাইবার সামগ্রী | শক্তিবৃদ্ধি প্রদান করে | উচ্চতর শক্তিবৃদ্ধি প্রবাহ প্রতিরোধ ক্ষমতা এবং প্রয়োজনীয় ছাঁচনির্মাণ বল বাড়াতে পারে |
| ফাইবার দৈর্ঘ্য | যান্ত্রিক আচরণকে প্রভাবিত করে | প্রবাহ অভিযোজন, শক্তি এবং ভরাট আচরণ প্রভাবিত করে |
| খনিজ ফিলার | খরচ, সংকোচন এবং মাত্রিক আচরণ পরিবর্তন করুন | প্রভাব ঘনত্ব, সান্দ্রতা, পৃষ্ঠ ফিনিস এবং ছাঁচ ভর্তি |
| লো-প্রোফাইল additives | ছাঁচনির্মাণ সংকোচন নিয়ন্ত্রণ করুন | পৃষ্ঠের গুণমান এবং মাত্রিক স্থায়িত্ব উন্নত করতে পারে |
| উপাদান পরিপক্কতা | উপযুক্ত শীট সামঞ্জস্য স্থাপন করে | হ্যান্ডলিং, সান্দ্রতা এবং প্রবাহ পুনরাবৃত্তিযোগ্যতা সরাসরি প্রভাবিত করে |
| চার্জ তাপমাত্রা | প্রক্রিয়াকরণ শুরুর অবস্থা নির্ধারণ করে | প্রাথমিক সান্দ্রতা এবং ভরাট আচরণ প্রভাবিত করতে পারে |
এই কারণে, একটি হাইড্রোলিক প্রেস শুধুমাত্র জেনেরিক SMC স্পেসিফিকেশন থেকে কনফিগার করা উচিত নয়। নির্বাচিত স্বয়ংচালিত উপাদান গ্রেড ছাঁচ জ্যামিতি এবং উত্পাদন প্রয়োজনীয়তা সঙ্গে একসঙ্গে মূল্যায়ন করা উচিত.
3. কম্প্রেশন ছাঁচনির্মাণ পরামিতি এবং চক্র সময় অপ্টিমাইজেশান
ছাঁচনির্মাণ পর্যায় যেখানে প্রেস পারফরম্যান্স স্বয়ংচালিত এসএমসি উত্পাদনের উপর সর্বাধিক প্রভাব ফেলে। তাপমাত্রা, চাপ, অবস্থান, গতি এবং সময় চক্র থেকে চক্র পর্যাপ্তভাবে পুনরাবৃত্তিযোগ্য থাকতে হবে।
ছাঁচের তাপমাত্রা
অনেক প্রচলিত SMC সিস্টেম আনুমানিক মধ্যে উত্তপ্ত ছাঁচ ব্যবহার 140–160°C পরিসীমা এটি একটি সার্বজনীন স্পেসিফিকেশনের পরিবর্তে একটি ইঞ্জিনিয়ারিং শুরু অঞ্চল হিসাবে বিবেচনা করা উচিত। প্রকৃত সেটপয়েন্ট রজন রসায়ন, ইনিশিয়েটর সিস্টেম, অংশ বেধ, প্রবাহ দূরত্ব এবং প্রয়োজনীয় পৃষ্ঠের গুণমানের উপর নির্ভর করে।
তাপমাত্রার অভিন্নতা গড় ছাঁচ তাপমাত্রার মতোই গুরুত্বপূর্ণ হতে পারে। একটি উত্তপ্ত এলাকা অকালে নিরাময় শুরু হতে পারে যখন উপাদান এখনও অন্যত্র প্রবাহিত হয়, যেখানে একটি ঠান্ডা এলাকায় দীর্ঘ নিরাময় সময়ের প্রয়োজন হতে পারে বা অসম্পূর্ণ নিরাময় তৈরি করতে পারে।
ছাঁচনির্মাণ চাপ এবং প্রেস টনেজ
ছাঁচনির্মাণ চাপ উল্লেখযোগ্যভাবে পরিবর্তিত হয়। অনেক প্রচলিত SMC উপাদান মোটামুটি মধ্যে প্রক্রিয়া উন্নয়ন শুরু করতে পারেন 3.5-10 MPa অঞ্চলে, কঠিন ভরাট করার সময়, অত্যন্ত শক্তিশালী উপকরণ বা জটিল কাঠামোগত অংশগুলির জন্য উচ্চতর মান কাছাকাছি বা অতিক্রম করার প্রয়োজন হতে পারে 10-15 MPa .
তাই প্রয়োজনীয় হাইড্রোলিক প্রেস টনেজ প্রাথমিকভাবে প্রক্ষিপ্ত ছাঁচনির্মাণ এলাকা এবং প্রয়োজনীয় গহ্বরের চাপ থেকে গণনা করা উচিত:
একটি প্রকৌশল মার্জিন তারপর উপাদান বৈচিত্র্য, অসম লোডিং, ফ্ল্যাশ সংবেদনশীলতা, প্রক্রিয়া উন্নয়ন এবং ভবিষ্যতের উত্পাদন প্রয়োজনীয়তার জন্য বিবেচনা করা উচিত। শুধুমাত্র সমাপ্ত অংশের ওজন থেকে একটি এসএমসি প্রেস নির্বাচন করা গুরুতর আন্ডার-সাইজিং হতে পারে।
নিরাময় এবং চাপ-হোল্ড সময়
আনুমানিক একটি চাপ-হোল্ড বা নিরাময় সময়কাল 60-180 সেকেন্ড অনেক অটোমোটিভ-টাইপ এসএমসি অ্যাপ্লিকেশনের জন্য একটি দরকারী প্রাথমিক রেফারেন্স হতে পারে, যদিও মোটা উপাদান এবং নির্দিষ্ট ফর্মুলেশনের জন্য দীর্ঘ চক্রের প্রয়োজন হতে পারে।
কেবল ছাঁচের তাপমাত্রা বাড়িয়ে চক্রের সময় কমানোর চেষ্টা করা ঝুঁকিপূর্ণ। চার্জ সম্পূর্ণভাবে প্রবাহিত হওয়ার আগে যদি পৃষ্ঠটি নিরাময় শুরু করে, তবে ছোট শট, ওয়েল্ড লাইন, দুর্বল পাঁজর ভরাট বা পৃষ্ঠের ত্রুটি দেখা দিতে পারে।
যেখান থেকে চক্র-সময়ের উন্নতি সাধারণত আসে
- অপ্রয়োজনীয় প্রেস পদ্ধতি এবং রিটার্ন সময় হ্রাস;
- অবস্থান নিয়ন্ত্রণ এবং চাপ নিয়ন্ত্রণ মধ্যে রূপান্তর অপ্টিমাইজ করা;
- ছাঁচ গরম করার অভিন্নতা উন্নত করা;
- চার্জ ওজন এবং বসানো স্থিতিশীল;
- স্বয়ংক্রিয় কাটিং, লোডিং এবং আনলোডিং ব্যবহার করে;
- উপাদান-নির্দিষ্ট নিরাময় উইন্ডো অপ্টিমাইজ করা;
- সমান্তরাল ট্রিমিং বা ডাউনস্ট্রিম অপারেশন ব্যবহার করে; এবং
- প্রক্রিয়া বৈচিত্র সনাক্তকরণ চক্র বক্ররেখা রেকর্ডিং.
আধুনিক সার্ভো-নিয়ন্ত্রিত হাইড্রোলিক প্রেসগুলি বিশেষভাবে উপযোগী যেখানে একাধিক গতি এবং চাপ পর্যায়গুলির প্রয়োজন হয়। ক্লোজড-লুপ কন্ট্রোল মেশিন রেসিপিকে অ্যাপ্রোচ স্পিড, কনট্যাক্ট পজিশন, মোল্ডিং স্পিড, প্রেসার র্যাম্প, হোল্ডিং প্রেসার, রিলিজ এবং রিটার্ন মুভমেন্ট স্বাধীনভাবে নির্ধারণ করতে দেয়।
4. মোটরগাড়ি SMC যন্ত্রাংশের জন্য ছাঁচ এবং প্রেস ডিজাইন
উচ্চ-ভলিউম স্বয়ংচালিত ছাঁচনির্মাণের জন্য ছাঁচ এবং প্রেসকে একসঙ্গে ইঞ্জিনিয়ার করা প্রয়োজন। পর্যাপ্ত টনেজ থাকার অর্থ এই নয় যে একটি প্রেস একটি নির্দিষ্ট SMC ছাঁচ পরিচালনা করতে পারে।
গুরুত্বপূর্ণ প্রেস-টু-মল্ড ম্যাচিং প্যারামিটারগুলির মধ্যে রয়েছে:
- অভিক্ষিপ্ত ছাঁচনির্মাণ এলাকা প্রয়োজনীয় বল গণনার জন্য;
- ছাঁচ মাত্রা প্লেটেন আকার নির্ধারণের জন্য;
- বন্ধ ছাঁচ উচ্চতা মেশিনের দিবালোক নির্বাচনের জন্য;
- প্রয়োজনীয় খোলার দূরত্ব স্ট্রোক গণনার জন্য;
- অংশ নিষ্কাশন প্রয়োজনীয়তা দিনের আলো এবং অটোমেশন ক্লিয়ারেন্সের জন্য;
- ছাঁচ ওজন প্লেট এবং কাঠামোগত নকশা জন্য;
- হিটিং জোন তাপমাত্রা অভিন্নতার জন্য; এবং
- প্লেটেন সমান্তরালতা এবং অনমনীয়তা সামঞ্জস্যপূর্ণ গহ্বর বেধ জন্য.
ছাঁচের জন্যই, ভেন্টিং অবশ্যই আটকে থাকা গ্যাস এবং বায়ুকে উপাদান প্রবাহের সময় পালাতে দেয়। ফ্ল্যাশ ল্যান্ড এবং ওভারফ্লো এলাকাগুলিকে পরবর্তী চিন্তা হিসাবে বিবেচনা না করে বস্তুগত আচরণ অনুসারে ইঞ্জিনিয়ার করা উচিত। দুর্বল বায়ুচলাচল ছিদ্র, পোড়া এবং অসম্পূর্ণ ভর্তিতে অবদান রাখতে পারে, যখন অনুপযুক্ত ওভারফ্লো ডিজাইন উপাদানের বর্জ্য বাড়াতে পারে।
বড় স্বয়ংচালিত ছাঁচ এছাড়াও স্থিতিশীল তাপ বিতরণ প্রদান করা উচিত. হিটিং-চ্যানেল বা বৈদ্যুতিক-হিটার লেআউটগুলি প্রশস্ত ছাঁচের পৃষ্ঠ জুড়ে গরম এবং ঠান্ডা অঞ্চলগুলিকে কমিয়ে আনতে হবে। সন্নিবেশ, ইজেক্টর এবং স্থানীয় বৈশিষ্ট্যগুলি এমনভাবে ডিজাইন করা উচিত যাতে তারা উপাদান প্রবাহে হস্তক্ষেপ না করে বা অনিয়ন্ত্রিত ফাইবার অভিযোজন তৈরি না করে।
5. গুণমান নিয়ন্ত্রণ, ত্রুটি এবং স্বয়ংচালিত যোগ্যতা
একটি স্বয়ংচালিত এসএমসি উত্পাদন লাইনের তিনটি স্তরে গুণমান নিয়ন্ত্রণের প্রয়োজন: ইনকামিং উপাদান নিয়ন্ত্রণ, ছাঁচনির্মাণ-প্রক্রিয়া পর্যবেক্ষণ এবং সমাপ্ত অংশের বৈধতা।
প্রক্রিয়া পর্যবেক্ষণ
উৎপাদন রেকর্ডের মধ্যে চার্জের ওজন, উপাদান ব্যাচ, ছাঁচের তাপমাত্রা, বন্ধের অবস্থান, ছাঁচনির্মাণের গতি, সর্বোচ্চ চাপ, ধরে রাখা চাপ, নিরাময়ের সময় এবং মোট চক্রের সময় অন্তর্ভুক্ত থাকতে পারে। এই ভেরিয়েবলগুলি ট্র্যাক করা নির্মাতাদের একটি স্থিতিশীল প্রক্রিয়া উইন্ডো স্থাপন করতে এবং অপারেটর অনুমানের পরিবর্তে প্রকৃত মেশিন ডেটা ব্যবহার করে ত্রুটিগুলি তদন্ত করতে সহায়তা করে।
সাধারণত সমাপ্ত অংশ পরিদর্শন
উপাদান এবং গ্রাহকের স্পেসিফিকেশনের উপর নির্ভর করে, পরিদর্শনে ভিজ্যুয়াল পৃষ্ঠ পরীক্ষা, মাত্রিক পরিমাপ, CMM পরিদর্শন, ঘনত্ব পরীক্ষা, প্রসার্য বা নমনীয় পরীক্ষা, প্রভাব পরীক্ষা, জল শোষণ মূল্যায়ন, তাপীয় বিশ্লেষণ যেমন DSC এবং নিরাপত্তার জন্য নির্বাচিত অ-ধ্বংসাত্মক পরিদর্শন পদ্ধতি অন্তর্ভুক্ত থাকতে পারে।
| সাধারণ ত্রুটি | সম্ভাব্য কারণ | সাধারণ সংশোধনী দিক |
| পোরোসিটি / শূন্যতা | আটকা পড়া বাতাস, দুর্বল বাহন, অনুপযুক্ত ক্লোজিং প্রোফাইল | চার্জ বসানো, ভেন্টিং এবং ছাঁচ বন্ধ করার গতি পর্যালোচনা করুন |
| শর্ট শট | অপর্যাপ্ত চার্জ, দুর্বল প্রবাহ, অকাল নিরাময় বা অপর্যাপ্ত চাপ | চার্জ ওজন, তাপমাত্রা, প্রবাহ দূরত্ব এবং চাপ পরীক্ষা করুন |
| অতিরিক্ত ফ্ল্যাশ | অতিরিক্ত চার্জ, অতিরিক্ত চাপ বা টুলিং অবস্থা | চার্জ ভর, চাপ প্রোফাইল এবং ছাঁচ অবস্থা পর্যালোচনা করুন |
| ওয়ারপেজ | অসম নিরাময়, তাপীয় ভারসাম্যহীনতা বা ফাইবার অভিযোজন | তাপমাত্রা বন্টন, চার্জ প্যাটার্ন এবং কুলিং সমর্থন পর্যালোচনা করুন |
| সারফেস ওয়েভিনেস | উপাদানের প্রবাহ, সংকোচন বা তাপমাত্রার তারতম্য | উপাদানের অবস্থা, টুলিং তাপমাত্রা এবং প্রবাহ প্রোফাইল অপ্টিমাইজ করুন |
| ডিলামিনেশন | উপাদানের অবস্থা, আটকে থাকা বায়ু বা অপর্যাপ্ত একত্রীকরণ | উপাদান হ্যান্ডলিং, চার্জ লেআউট এবং ছাঁচনির্মাণ চাপ পর্যালোচনা করুন |
স্বয়ংচালিত মানের ডকুমেন্টেশন
OEM এবং Tier-1 প্রোগ্রামগুলির জন্য, আংশিক অনুমোদন একটি সাধারণ মাত্রিক পরিদর্শনের বাইরে প্রসারিত। গ্রাহক এবং সাপ্লাই-চেইন স্তরের উপর নির্ভর করে, নির্মাতাদের একটি IATF 16949-ভিত্তিক গুণমান পরিচালন ব্যবস্থা এবং APQP, PPAP, PFMEA, কন্ট্রোল প্ল্যান, MSA, SPC, ট্রেসেবিলিটি এবং প্রসেস-ক্যাপাবিলিটি স্টাডির মতো সহায়তার প্রয়োজনীয়তার মধ্যে কাজ করতে হতে পারে।
সঠিক যোগ্যতা প্যাকেজ OEM এবং গ্রাহক-নির্দিষ্ট প্রয়োজনীয়তা দ্বারা পরিবর্তিত হয়। Ford, General Motors, Stellantis, BMW, Volkswagen এবং অন্যান্য স্বয়ংচালিত নির্মাতারা তাদের নিজস্ব অতিরিক্ত প্রয়োজনীয়তা বজায় রাখতে পারে, তাই একটি সর্বজনীন অনুমোদনের চেকলিস্ট ধরে না নিয়ে প্রযোজ্য গ্রাহকের স্পেসিফিকেশন থেকে উত্পাদন এবং পরিদর্শন পরিকল্পনা স্থাপন করা উচিত।
স্বয়ংচালিত উত্পাদনের জন্য SMC এর সুবিধা এবং সীমাবদ্ধতা
SMC স্বয়ংচালিত উপাদানগুলির জন্য বিভিন্ন সুবিধা প্রদান করে। বড় এবং জ্যামিতিকভাবে জটিল অংশগুলি প্রায়ই একটি একক টুলে কম্প্রেশন ঢালাই করা যেতে পারে, যা পাঁজর, বস, মাউন্টিং বৈশিষ্ট্য এবং অন্যান্য ফাংশনগুলিকে একটি উপাদানে একত্রিত করার অনুমতি দেয়। উপাদান জারা প্রতিরোধের, বৈদ্যুতিক নিরোধক এবং একটি অনুকূল কঠোরতা থেকে ওজন সম্পর্ক প্রদান করে।
যাইহোক, SMC স্বয়ংক্রিয়ভাবে প্রতিটি অংশের জন্য সবচেয়ে কম খরচের সমাধান নয়। উচ্চ-ক্ষমতার প্রেস এবং বড় উত্তপ্ত ছাঁচের জন্য উল্লেখযোগ্য প্রাথমিক বিনিয়োগ প্রয়োজন। উপাদানের প্রবাহ এবং ফাইবার অভিযোজন অবশ্যই সাবধানে পরিচালনা করতে হবে, চেহারা-শ্রেণির পৃষ্ঠগুলির জন্য কঠোর প্রক্রিয়া নিয়ন্ত্রণের প্রয়োজন, এবং থার্মোসেট যৌগিক পুনর্ব্যবহার করা প্রচলিত থার্মোপ্লাস্টিকগুলি অপসারণের চেয়ে আরও জটিল।
কম্পোনেন্ট ইন্টিগ্রেশন, জারা প্রতিরোধ, লাইটওয়েটিং, ডিজাইনের স্বাধীনতা এবং উচ্চ-ভলিউমের পুনরাবৃত্তিযোগ্যতা টুলিং এবং সরঞ্জাম বিনিয়োগকে ন্যায্যতা দিলে সবচেয়ে শক্তিশালী ব্যবসায়িক ক্ষেত্রে সাধারণত উপস্থিত হয়।
একটি মোটরগাড়ি SMC উত্পাদন লাইন পরিকল্পনা?
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. SMC এবং অন্যান্য কম্পোজিট কম্প্রেশন-মোল্ডিং অ্যাপ্লিকেশনের জন্য হাইড্রোলিক এবং সার্ভো-নিয়ন্ত্রিত প্রেস সমাধান তৈরি করে।
একটি নতুন স্বয়ংচালিত SMC প্রকল্পের জন্য, প্রদান করুন অংশ অঙ্কন, প্রজেক্টেড ছাঁচনির্মাণ এলাকা, এসএমসি উপাদানের গ্রেড, ছাঁচের মাত্রা, ছাঁচের ওজন, লক্ষ্য চক্রের সময়, বার্ষিক উত্পাদনের পরিমাণ, প্রয়োজনীয় গরম করার পদ্ধতি এবং অটোমেশন প্রয়োজনীয়তা .
এই ইনপুটগুলি উপযুক্ত প্রেস টনেজ, প্লেটেনের মাত্রা, দিবালোক, স্ট্রোক, ছাঁচ-হিটিং কনফিগারেশন, চাপ এবং অবস্থান নিয়ন্ত্রণ, লোডিং/আনলোডিং অটোমেশন এবং সামগ্রিক উত্পাদন-লাইন কনফিগারেশন মূল্যায়ন করতে ব্যবহার করা যেতে পারে।
আপনার SMC প্রেস বা স্বয়ংক্রিয় যৌগিক ছাঁচনির্মাণ লাইনের প্রয়োজনীয়তা নিয়ে আলোচনা করতে Wuxi PengdaHZ-এর সাথে যোগাযোগ করুন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
স্বয়ংচালিত এসএমসিতে সাধারণত কোন উপকরণ ব্যবহার করা হয়?
স্বয়ংচালিত SMC সাধারণত একটি থার্মোসেটিং রজন সিস্টেম, কাটা গ্লাস-ফাইবার শক্তিবৃদ্ধি, খনিজ ফিলার, সঙ্কুচিত-নিয়ন্ত্রণ সংযোজন, নিরাময়কারী এজেন্ট এবং প্রক্রিয়াকরণ সংযোজন নিয়ে গঠিত। সঠিক গঠন কাঠামোগত, পৃষ্ঠ, তাপীয়, বৈদ্যুতিক এবং রাসায়নিক-প্রতিরোধের প্রয়োজনীয়তার উপর নির্ভর করে।
স্বয়ংচালিত SMC কম্প্রেশন ছাঁচনির্মাণের জন্য কোন তাপমাত্রা এবং চাপ ব্যবহার করা হয়?
অনেক প্রচলিত SMC উপকরণ 140-160°C এর কাছাকাছি ছাঁচের তাপমাত্রা ব্যবহার করে। প্রাথমিক ছাঁচনির্মাণ চাপ সাধারণত 3.5-10 MPa-এর মধ্যে পড়তে পারে, যখন কঠিন কাঠামোগত অংশগুলির জন্য উচ্চ চাপের প্রয়োজন হতে পারে। চূড়ান্ত পরামিতিগুলি সর্বদা নির্বাচিত উপাদান সরবরাহকারীর সুপারিশের উপর ভিত্তি করে হওয়া উচিত এবং ছাঁচ পরীক্ষা দ্বারা যাচাই করা উচিত।
আপনি কিভাবে একটি SMC স্বয়ংচালিত অংশের জন্য প্রয়োজনীয় হাইড্রোলিক প্রেস টনেজ গণনা করবেন?
একটি প্রাথমিক গণনা প্রয়োজনীয় গহ্বর চাপ দ্বারা অভিক্ষিপ্ত ছাঁচনির্মাণ এলাকা গুন করে। একটি উপযুক্ত প্রকৌশল মার্জিন তারপর ছাঁচ নকশা, উপাদান বৈচিত্র, গহ্বর লোডিং এবং উত্পাদন প্রয়োজনীয়তা অনুযায়ী যোগ করা হয়.
কোন প্রেসের পরামিতি SMC মানের উপর সবচেয়ে বেশি প্রভাব ফেলে?
গুরুত্বপূর্ণ ভেরিয়েবলের মধ্যে রয়েছে ছাঁচ বন্ধ করার গতি, অবস্থান থেকে চাপের পরিবর্তন, ছাঁচনির্মাণ চাপ, চাপের স্থিতিশীলতা, নিরাময়ের সময়, ছাঁচ-তাপমাত্রার অভিন্নতা, প্ল্যাটেনের সমান্তরালতা এবং ছাঁচনির্মাণ চক্রের মধ্যে পুনরাবৃত্তিযোগ্যতা।
কিভাবে নির্মাতারা SMC স্বয়ংচালিত অংশ চক্র সময় কমাতে পারেন?
অ-উৎপাদনশীল প্রেস মুভমেন্ট সংক্ষিপ্ত করে, উপাদান-নির্দিষ্ট নিরাময় উইন্ডোকে অপ্টিমাইজ করে, ছাঁচ গরম করার উন্নতি, স্বয়ংক্রিয়ভাবে চার্জ প্রস্তুতি এবং পরিচালনা, চার্জ বসানো স্থিতিশীল করে এবং ছাঁটাই বা মাধ্যমিক ক্রিয়াকলাপগুলিকে মোল্ডিং স্টেশনের বাইরে সরানোর মাধ্যমে চক্রের সময় হ্রাস করা যেতে পারে যেখানে ব্যবহারিক।
সবচেয়ে সাধারণ SMC ছাঁচনির্মাণ ত্রুটিগুলি কি কি?
সাধারণ সমস্যাগুলির মধ্যে রয়েছে পোরোসিটি, শর্ট শট, অত্যধিক ফ্ল্যাশ, পৃষ্ঠের তরঙ্গ, ওয়ারপেজ এবং ডিলামিনেশন। নির্ণয়ের উপাদান অবস্থা, চার্জ ডিজাইন, ছাঁচের তাপমাত্রা, ভেন্টিং, প্রেস বন্ধ করার গতি, চাপের ইতিহাস এবং নিরাময়ের শর্তগুলি একসাথে বিবেচনা করা উচিত।
স্বয়ংচালিত SMC উপাদানগুলির জন্য কোন গুণমানের প্রয়োজনীয়তা প্রযোজ্য?
প্রয়োজনীয়তা OEM, Tier-1 গ্রাহক এবং উপাদানের উপর নির্ভর করে। স্বয়ংচালিত প্রোগ্রামগুলি APQP, PPAP, PFMEA, কন্ট্রোল প্ল্যান, MSA, SPC, ট্রেসেবিলিটি, সক্ষমতা অধ্যয়ন এবং গ্রাহক-নির্দিষ্ট পণ্য পরীক্ষার সাথে IATF 16949 মানের সিস্টেমগুলিকে জড়িত করতে পারে।
SMC উত্পাদন স্ক্র্যাপ পুনর্ব্যবহৃত করা যাবে?
এসএমসি একটি থার্মোসেট কম্পোজিট, তাই নিরাময় করা স্ক্র্যাপকে থার্মোপ্লাস্টিকের মতো গলিয়ে পুনরায় তৈরি করা যায় না। উপাদান এবং আঞ্চলিক বর্জ্য পরিকাঠামোর উপর নির্ভর করে, বিকল্পগুলির মধ্যে যান্ত্রিক আকার হ্রাস এবং ফিলার হিসাবে পুনঃব্যবহার, সিমেন্ট-শিল্প পুনরুদ্ধার, বিশেষ যৌগিক পুনর্ব্যবহার প্রক্রিয়া, বা অন্যান্য অনুমোদিত বর্জ্য-ব্যবস্থাপনা রুট অন্তর্ভুক্ত থাকতে পারে। স্থানীয় প্রবিধান এবং গ্রাহকের স্থায়িত্বের প্রয়োজনীয়তা অনুযায়ী নির্মাতাদের রুটটি মূল্যায়ন করা উচিত।


