


কম্প্রেশন ছাঁচনির্মাণ প্রেস খোলার সময় একটি SMC অংশ উত্পাদন শেষ হয় না। বেশিরভাগ ছাঁচে তৈরি উপাদানগুলির এখনও সমাবেশের আগে প্রান্ত ট্রিমিং, হোল মেশিনিং, ফ্ল্যাশ অপসারণ, কাটআউট বা ডাইমেনশনাল ফিনিশিং প্রয়োজন।
ছাঁটাই পদ্ধতি সরাসরি মাত্রিক নির্ভুলতা, প্রান্ত গুণমান, চক্র সময়, টুল খরচ, ধুলো উৎপাদন, এবং শেষ পর্যন্ত সমাপ্ত উপাদান প্রতি খরচ প্রভাবিত করতে পারে।
স্বয়ংচালিত প্যানেল, বৈদ্যুতিক ঘের, ব্যাটারি উপাদান, যন্ত্রপাতির যন্ত্রাংশ এবং অন্যান্য কম্প্রেশন-ঢালাই পণ্যগুলির জন্য, নির্মাতারা সাধারণত সিএনসি রাউটিং, ঘষিয়া তুলিয়া ফেলিতে সক্ষম ওয়াটারজেট কাটিং, ডাই ট্রিমিং, করাত বা গ্রাইন্ডিং, ম্যানুয়াল ট্রিমিং এবং নির্বাচিত অ্যাপ্লিকেশনগুলিতে লেজার কাটিংয়ের মধ্যে বেছে নেন।
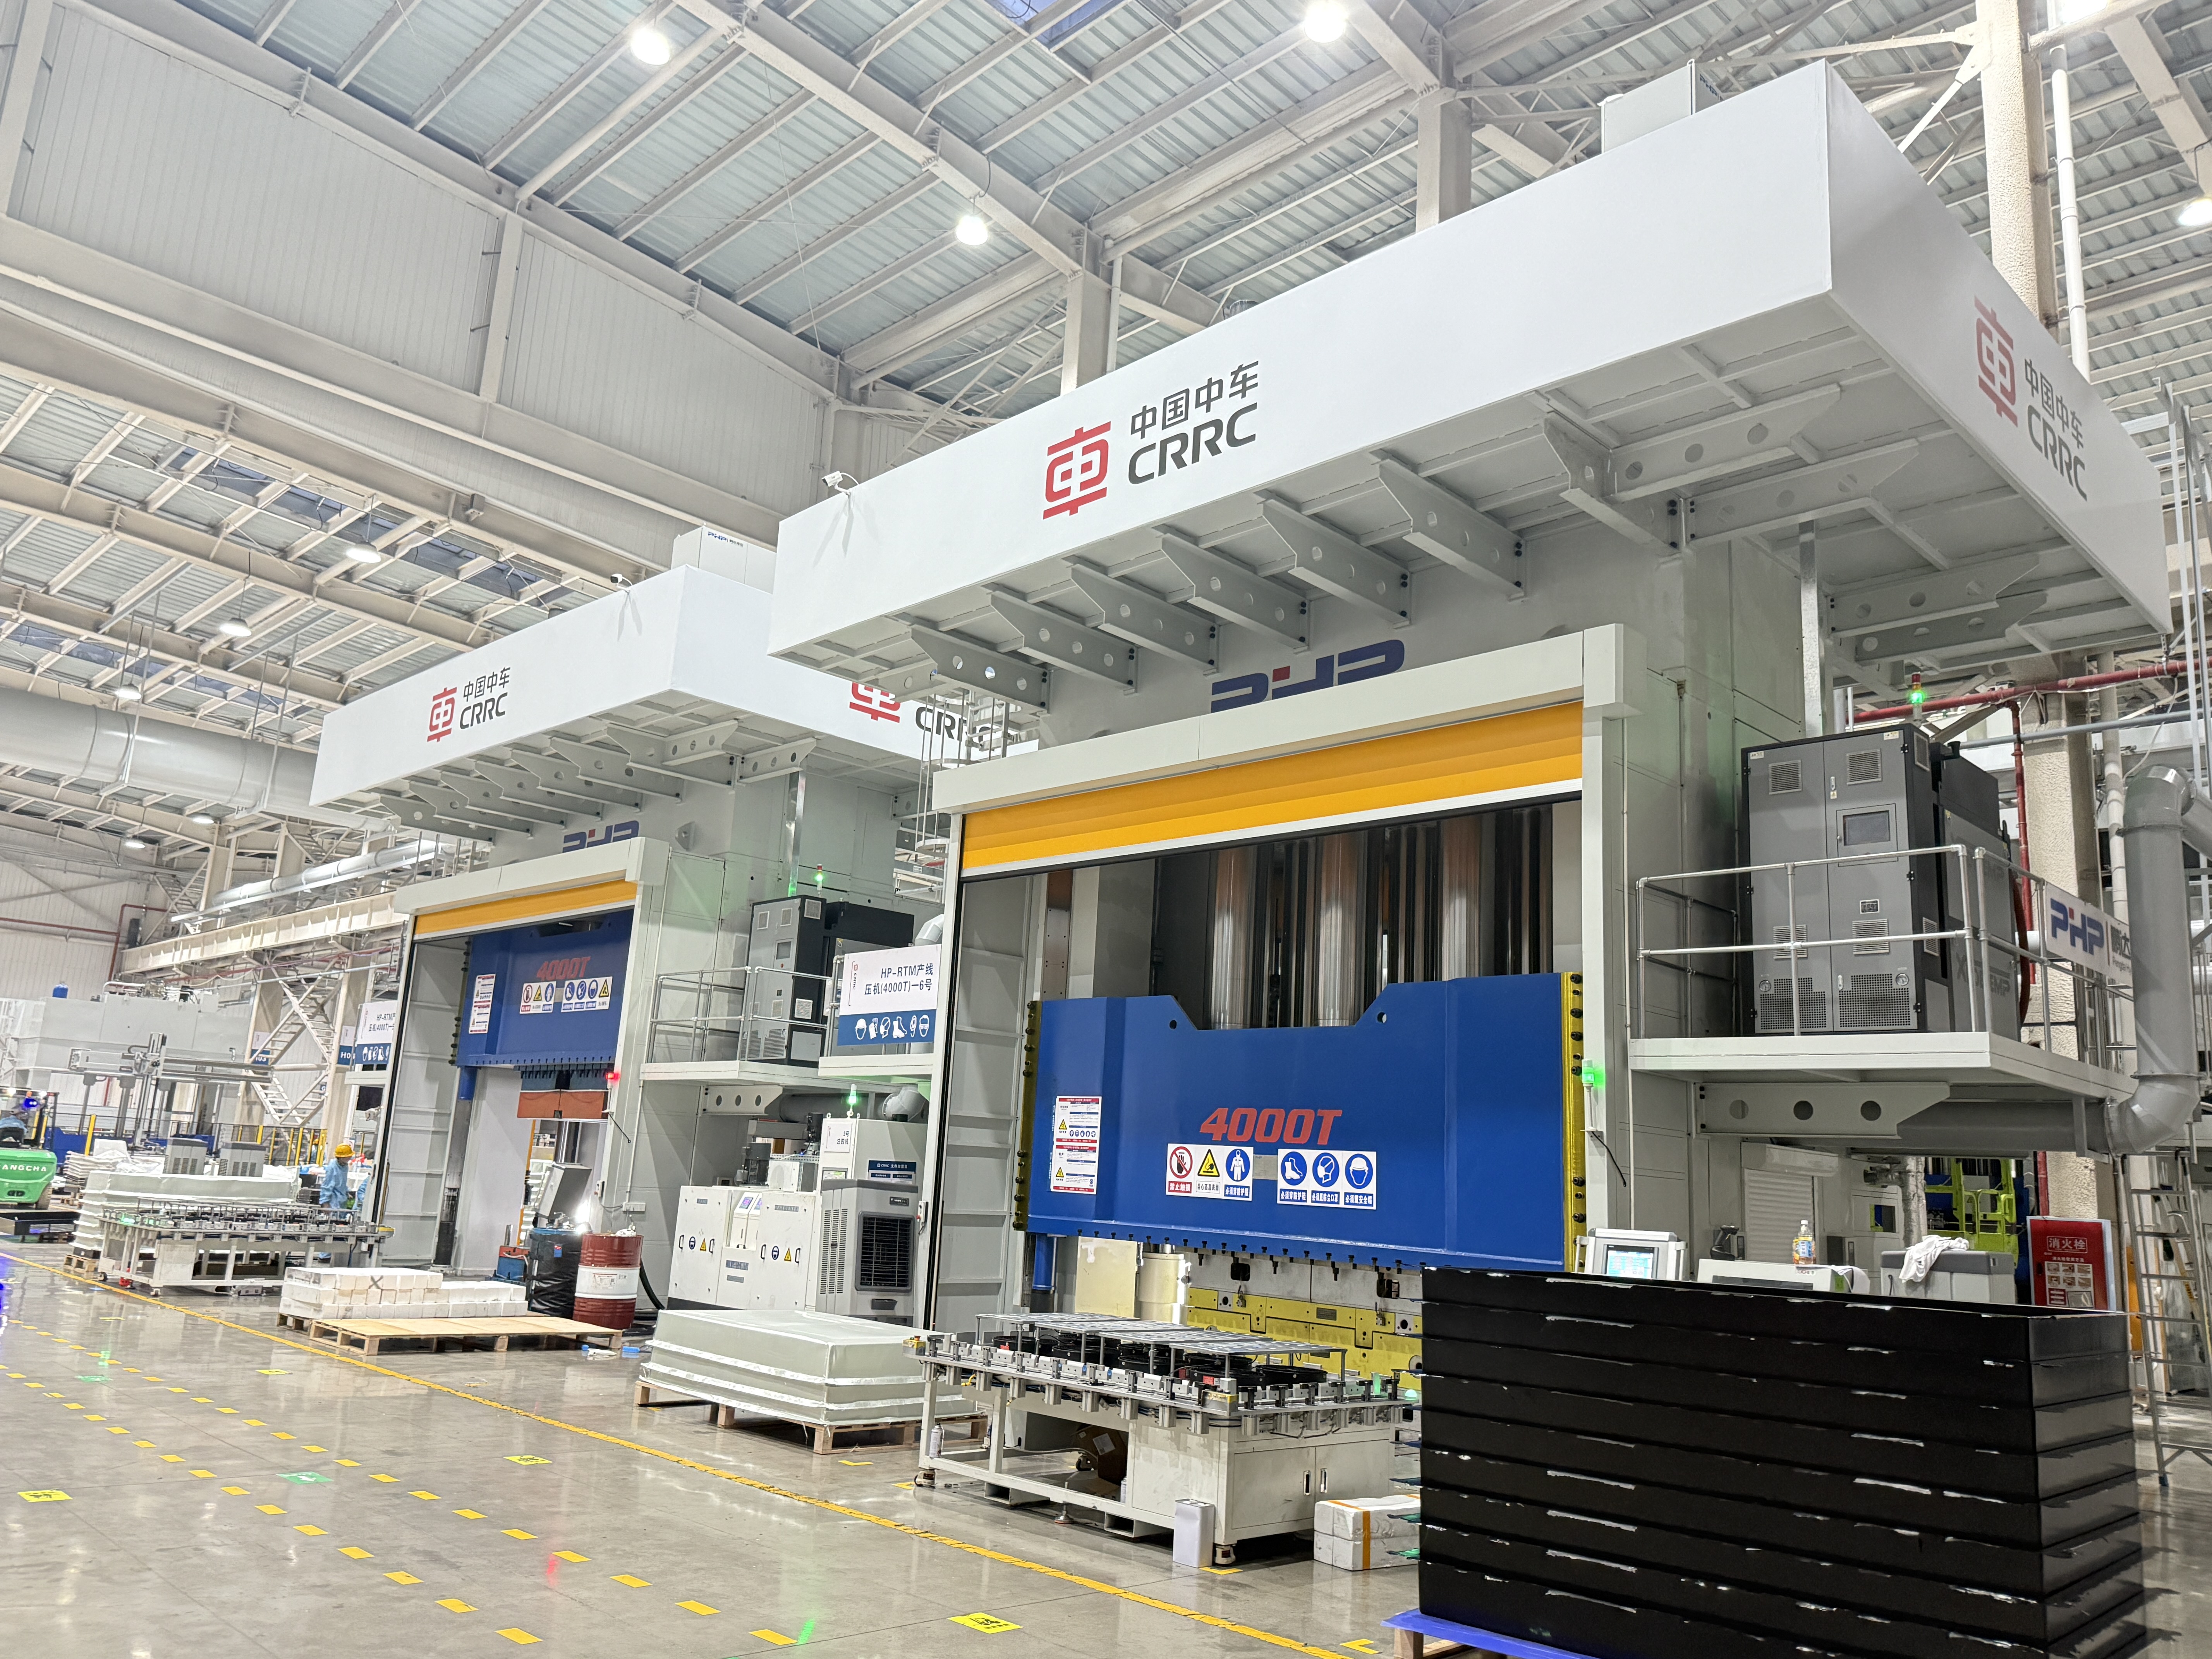
প্রতিটি SMC উপাদানের জন্য কোন একক সেরা পদ্ধতি নেই। সঠিক পছন্দ অংশ জ্যামিতি, SMC ফর্মুলেশন, প্রাচীর বেধ, উত্পাদন পরিমাণ, সহনশীলতা প্রয়োজনীয়তা, ডাউনস্ট্রিম ফিনিশিং, এবং প্রয়োজনীয় অটোমেশন স্তরের উপর নির্ভর করে।
কীভাবে একটি এসএমসি পার্ট ট্রিমিং পদ্ধতি চয়ন করবেন
একটি ব্যবহারিক ছাঁটাই সিদ্ধান্ত পাঁচটি প্রশ্ন দিয়ে শুরু করা উচিত:
- বার্ষিক উৎপাদন আয়তন কত?
- ট্রিম কনট্যুর কতটা জটিল?
- কি মাত্রিক সহনশীলতা প্রয়োজন?
- SMC উপাদান কত পুরু এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম?
- ছাঁটাই প্রক্রিয়াটি কি ম্যানুয়াল, সিএনসি-ভিত্তিক বা একটি স্বয়ংক্রিয় উত্পাদন কোষে একত্রিত হবে?
প্রোটোটাইপ এবং ছোট উত্পাদন চালানোর জন্য, নমনীয় প্রক্রিয়া যেমন CNC রাউটিং এবং ওয়াটারজেট কাটা সাধারণত ডেডিকেটেড ট্রিম টুলিংয়ের খরচ এড়ায়। স্থিতিশীল, উচ্চ-ভলিউম স্বয়ংচালিত উত্পাদনের জন্য, ডাই ট্রিমিং এর স্বল্প চক্র সময়ের কারণে একটি অনেক বড় প্রাথমিক টুলিং বিনিয়োগকে ন্যায্যতা দিতে পারে।
CNC রাউটিং মধ্যম স্থল দখল করে। এটি প্রোগ্রামযোগ্য, গর্ত এবং জটিল প্রোফাইলের জন্য উপযুক্ত, এবং রোবোটিক বা স্বয়ংক্রিয় উত্পাদন কোষগুলিতে অন্তর্ভুক্ত করা যেতে পারে।
| ছাঁটাই পদ্ধতি | সাধারণ আবেদন | উৎপাদন ভলিউম | নমনীয়তা | যথার্থতা সম্ভাব্য | প্রাথমিক টুলিং খরচ |
|---|---|---|---|---|---|
| সিএনসি রাউটিং | জটিল কনট্যুর, গর্ত, স্লট | নিম্ন থেকে উচ্চ | উচ্চ | উচ্চ | মাঝারি |
| ঘষিয়া তুলিয়া ফেলিতে সক্ষম waterjet | পুরু বা কঠিন যৌগিক প্রোফাইল | নিম্ন থেকে মাঝারি | অনেক উঁচুতে | উচ্চ | মাঝারি |
| ডাই/ প্রেস ট্রিমিং | পুনরাবৃত্তিমূলক উত্পাদন অংশ | উচ্চ | কম | উচ্চ after tooling validation | উচ্চ |
| করাত / ঘষিয়া তুলিয়া ফেলিতে সক্ষম কাটিয়া | সোজা বা সরল প্রান্ত | নিম্ন থেকে মাঝারি | মাঝারি | মাঝারি | কম |
| ম্যানুয়াল ট্রিমিং | প্রোটোটাইপ, মেরামত, গৌণ সমাপ্তি | কম | অনেক উঁচুতে | অপারেটর-নির্ভর | কম |
| লেজার কাটিং | নির্বাচিত পাতলা বা বিশেষ যৌগিক অ্যাপ্লিকেশন | আবেদন-নির্ভর | উচ্চ | সম্ভাব্য উচ্চ | উচ্চ |
উদাহরণ 1: উচ্চ-ভলিউম অটোমোটিভ বাহ্যিক উপাদান
একটি SMC স্বয়ংচালিত প্যানেল বিবেচনা করুন যা একটি স্থিতিশীল নকশা এবং একটি পুনরাবৃত্তিযোগ্য ট্রিম লাইন সহ প্রতি বছর 60,000 পিস তৈরি হয়।
একটি ডেডিকেটেড ডাই-ট্রিমিং অপারেশন বা অত্যন্ত স্বয়ংক্রিয় সিএনসি ট্রিমিং সেল একটি সাধারণ-উদ্দেশ্য মেশিনে প্রতি প্রান্তে বারবার মেশিন করার চেয়ে ভাল অর্থনীতি প্রদান করতে পারে।
বৃহত্তর টুলিং বিনিয়োগ হাজার হাজার অংশ জুড়ে বিতরণ করা হয়.
উদাহরণ 2: কম-আয়তনের শক্তি সরঞ্জাম ঘের
এখন একটি এসএমসি ঘের বিবেচনা করুন যা বার্ষিক মাত্র 2,000 টুকরা উত্পাদিত হয়, বেশ কয়েকটি পণ্যের আকার এবং নিয়মিত ইঞ্জিনিয়ারিং পরিবর্তন সহ।
একটি সিএনসি রাউটার বা ওয়াটারজেট সিস্টেম সাধারণত একটি ডেডিকেটেড ট্রিমিং ডাই থেকে পুনরায় প্রোগ্রাম করা সহজ।
একটি হাইব্রিড প্রক্রিয়াও অর্থবোধ করতে পারে। ওয়াটারজেট কাটিং দ্রুত বড় অংশগুলি সরিয়ে ফেলতে পারে, তারপরে মাউন্টিং হোলগুলির CNC রাউটিং, সমালোচনামূলক ইন্টারফেস এবং উচ্চ-সহনশীলতা বৈশিষ্ট্যগুলি অনুসরণ করে।
সিএনসি রাউটিং, ওয়াটারজেট, ডাই ট্রিমিং এবং অন্যান্য পদ্ধতি
এসএমসিতে শক্তিবৃদ্ধি, রজন এবং প্রায়শই খনিজ ফিলার থাকে। এই উপাদানগুলি মেশিনিং অ্যালুমিনিয়াম বা আনফিল্ড থার্মোপ্লাস্টিক থেকে উপাদানটিকে খুব আলাদা করে তোলে।
গ্লাস ফাইবার, কার্বন ফাইবার এবং ফিলারগুলি টুল পরিধানকে ত্বরান্বিত করতে পারে। এসএমসি-তে প্রকাশিত মেশিনিং গবেষণায় দেখা গেছে যে সরঞ্জাম পরিধানের সাথে সাথে কাটিং ফোর্স বৃদ্ধি পায়, যার অর্থ কেবল দৃশ্যমান টুল ব্যর্থতার জন্য অপেক্ষা না করে টুলের অবস্থাকে প্রক্রিয়া পরিবর্তনশীল হিসাবে বিবেচনা করা উচিত।
সিএনসি রাউটিং
সিএনসি রাউটিং হল এসএমসি ট্রিমিংয়ের জন্য সবচেয়ে বহুমুখী সমাধানগুলির মধ্যে একটি।
এটি প্রক্রিয়া করতে পারে:
- বহিরাগত contours;
- গর্ত এবং খোলা;
- স্লট;
- মাউন্ট বৈশিষ্ট্য;
- প্রান্ত সমাপ্তি;
- বিভিন্ন CNC প্রোগ্রাম ব্যবহার করে একাধিক অংশ বৈকল্পিক.
প্রাথমিক প্রক্রিয়া বিকাশের জন্য, নির্মাতারা উপযুক্ত ছোট-ব্যাসের যৌগিক-কাটিং সরঞ্জামগুলির সাথে প্রায় 12,000-24,000 rpm পরিসরে স্পিন্ডেল গতি মূল্যায়ন করতে পারে। ফিডের হার প্রায় 1-6 মি/মিনিট থেকে শুরু হতে পারে এবং তারপরে কাটিং ট্রায়ালের মাধ্যমে অপ্টিমাইজ করা যেতে পারে।
এই পরিসংখ্যানগুলি প্রক্রিয়া-উন্নয়নের শুরুর পয়েন্ট, সর্বজনীন সেটিংস নয়।
চূড়ান্ত পরামিতিগুলি ফাইবার লোডিং, ফিলার সামগ্রী, বেধ, কাটার জ্যামিতি, টুলের ব্যাস, টাকু দৃঢ়তা, ফিক্সচারের দৃঢ়তা, প্রয়োজনীয় প্রান্ত ফিনিস এবং নিষ্কাশন কর্মক্ষমতার উপর নির্ভর করে।
কার্বাইড টুলিং অনেক অ্যাপ্লিকেশনের জন্য ব্যবহার করা যেতে পারে, যখন হীরা-কোটেড বা PCD টুল মূল্যায়ন করা যেতে পারে যেখানে ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান একটি প্রধান উৎপাদন খরচ হয়ে ওঠে।
একটি দরকারী টুল-পরিবর্তন কৌশল সহজভাবে নয়:
X অংশের পরে কাটারটি প্রতিস্থাপন করুন।
পরিবর্তে, মনিটর করুন:
- সঞ্চিত কাটিয়া দৈর্ঘ্য;
- টাকু লোড;
- যদি উপলব্ধ হয় কাটা বল;
- প্রান্ত রুক্ষতা;
- burr বা ফাইবার ব্রেকআউট;
- মাত্রিক প্রবাহ।
একটি নির্বিচারে সার্বজনীন অংশ গণনা অনুসারে পরিমাপযোগ্য মানের অবনতি শুরু হলে সরঞ্জামটি পরিবর্তন করা উচিত।
ঘষিয়া তুলিয়া ফেলিতে সক্ষম Waterjet কাটিয়া
ঘষিয়া তুলিয়া ফেলিতে সক্ষম waterjet মেশিন তাপ কাটার সাথে যুক্ত একই তাপ-আক্রান্ত জোন তৈরি না করে উপাদান অপসারণ করে।
তাই এটি যৌগিক উপাদানগুলির জন্য আকর্ষণীয় যেখানে তাপীয় ক্ষতি হ্রাস করা গুরুত্বপূর্ণ।
সাধারণ প্রক্রিয়া-উন্নয়ন ভেরিয়েবলের মধ্যে রয়েছে:
- জলের চাপ;
- ঘষিয়া তুলিয়া ফেলিতে সক্ষম প্রবাহ হার;
- ঘষিয়া তুলিয়া ফেলিতে সক্ষম কণা আকার;
- অগ্রভাগ ব্যাস;
- স্ট্যান্ড-অফ দূরত্ব;
- ট্র্যাভার্স গতি;
- ভেদন কৌশল।
শিল্প ব্যবস্থাগুলি মোটামুটিভাবে 250-400 MPa চাপের পরিসরে কাজ করতে পারে, গারনেট ঘষিয়া তুলিয়া ফেলিতে সক্ষম যেমন আনুমানিক 80 মেশ প্রায়শই প্রক্রিয়া ট্রায়ালের জন্য একটি সূচনা বিন্দু হিসাবে ব্যবহৃত হয়।
যাইহোক, সাইকেল টাইম কমানোর জন্য ট্রাভার্স স্পিড বাড়ানো কার্ফ টেপার বাড়াতে পারে বা নিম্ন-প্রান্তের গুণমান কমাতে পারে।
কাটা-ফাইবার SMC-এর ঘষিয়া তুলিয়া ফেলিতে সক্ষম ওয়াটারজেট ট্রিমিং জড়িত গবেষণায় প্রমাণিত হয়েছে যে উপযুক্ত অপারেটিং অবস্থা সীমিত ফাইবার পুল-আউট সহ তুলনামূলকভাবে অভিন্ন পৃষ্ঠ তৈরি করতে পারে।
ডাই বা প্রেস ট্রিমিং
ডাই ট্রিমিং বিশেষভাবে আকর্ষণীয় যখন:
- উত্পাদনের পরিমাণ বেশি;
- অংশ জ্যামিতি স্থিতিশীল;
- ট্রিম লাইন অংশ থেকে অংশ পুনরাবৃত্তি;
- সংক্ষিপ্ত সময় গুরুত্বপূর্ণ।
ট্রিমিং টুলটি শুধুমাত্র নামমাত্র CAD জ্যামিতির পরিবর্তে প্রকৃত ঢালাই করা উপাদানের চারপাশে ডিজাইন করা আবশ্যক।
ছাঁচের সংকোচন, স্প্রিংব্যাক, অংশ ওয়ারপেজ, বেধের তারতম্য, এবং অবস্থানের পুনরাবৃত্তিযোগ্যতা সবই চূড়ান্ত ছাঁটা নির্ভুলতাকে প্রভাবিত করে।
প্রয়োজনীয় প্রেস ফোর্স মোট কাটিয়া ঘের, উপাদান বেধ, কার্যকর শিয়ার প্রতিরোধ, একযোগে ছাঁটাই বৈশিষ্ট্য সংখ্যা, এবং একটি উপযুক্ত প্রকৌশল নিরাপত্তা ফ্যাক্টর থেকে গণনা করা উচিত।
এই কারণে, প্রতিটি SMC উপাদানের জন্য একটি নির্দিষ্ট নির্দিষ্ট ট্রিমিং টনেজ প্রয়োজন তা বলা বিভ্রান্তিকর হবে।
ডাই ট্রিমিংয়ের প্রধান অসুবিধা হল টুলিং ইনভেস্টমেন্ট। যদি কম্পোনেন্ট ডিজাইন ঘন ঘন পরিবর্তিত হয়, ট্রিম ডাই পরিবর্তন বা প্রতিস্থাপন করা অনেক অর্থনৈতিক সুবিধা দূর করতে পারে।
লেজার কাটিং
লেজার কাটিং দ্রুত অ-যোগাযোগ গতি এবং নমনীয় CNC প্রোগ্রামিং অফার করে, কিন্তু এটি স্বয়ংক্রিয়ভাবে SMC-এর জন্য পছন্দের সমাধান হিসাবে বিবেচিত হবে না।
থার্মোসেট রজন ম্যাট্রিক্স এবং রিইনফোর্সিং ফাইবারগুলি ঘনীভূত তাপ শক্তির প্রতি ভিন্নভাবে প্রতিক্রিয়া জানায়। উপাদান গঠন এবং লেজারের অবস্থার উপর নির্ভর করে, সম্ভাব্য সমস্যাগুলির মধ্যে রয়েছে:
- ম্যাট্রিক্স অবক্ষয়;
- বিবর্ণতা
- কার্বনাইজড প্রান্ত;
- ধোঁয়া প্রজন্ম;
- তাপ প্রভাবিত অঞ্চল;
- বন্ধন পৃষ্ঠতল পরিবর্তন.
এই কারণে, লেজারের প্যারামিটার যেমন পাওয়ার, ফোকাল পজিশন, অ্যাসিস্ট গ্যাস, স্ক্যানিং স্পিড এবং পাসের সংখ্যা প্রকৃত এসএমসি ফর্মুলেশনের সাথে কুপন পরীক্ষার মাধ্যমে তৈরি করা উচিত।
অনেক প্রচলিত গ্লাস-ফাইবার এসএমসি উপাদানগুলির জন্য, রাউটিং, ওয়াটারজেট বা যান্ত্রিক ছাঁটাই যোগ্যতা অর্জন করা সহজ।
উদাহরণ: একটি 200 × 300 × 3.5 মিমি SMC অংশ ছাঁটাই করা
নিম্নলিখিত প্রয়োজনীয়তাগুলির সাথে একটি সরলীকৃত ঘের উপাদান বিবেচনা করুন:
- অংশের আকার: 200 × 300 মিমি
- বেধ: 3.5 মিমি
- আনুমানিক ট্রিম পাথ: 1,000 মিমি
- প্রয়োজনীয় সহনশীলতা: ±0.30 মিমি
- বার্ষিক ভলিউম: 40,000 অংশ
- বেশ কিছু ছিদ্র করা মাউন্টিং গর্ত
CNC রাউটিং এর জন্য, মেশিনিং সময় অনুমান করা যেতে পারে:
কাটার সময় = টুলপথের দৈর্ঘ্য ÷ কার্যকর ফিড রেট
যদি 3 মি/মিনিট একটি কার্যকর প্রোগ্রামড ফিড রেট যাচাই করা হয়:
1.0 মি ÷ 3 মি/মিনিট ≈ 20 সেকেন্ড
এর অর্থ এই নয় যে সম্পূর্ণ অংশ চক্র 20 সেকেন্ড।
উত্পাদন গণনা এছাড়াও অন্তর্ভুক্ত করা আবশ্যক:
- রোবট বা অপারেটর লোড হচ্ছে;
- অংশ অবস্থান;
- টুল পদ্ধতি এবং প্রত্যাহার;
- গর্ত মেশিনিং;
- আনলোডিং;
- ধুলো অপসারণ;
- টুল পরিবর্তন;
- পরিদর্শন ভাতা।
যদি লোডিং, পজিশনিং, ড্রিলিং, রাউটিং এবং আনলোডিং এর ফলে 50-সেকেন্ডের মোট চক্র হয়, তবে সেই সংখ্যাটি-তাত্ত্বিক কাটার সময় নয়-ক্ষমতা পরিকল্পনার জন্য ব্যবহার করা উচিত।
প্রতি বছর 40,000 স্থিতিশীল যন্ত্রাংশের জন্য, একজন প্রস্তুতকারকের তারপরে বার্ষিক মেশিনিং খরচের সাথে পরিমার্জিত খরচ এবং ডেডিকেটেড ডাই ট্রিমিং এর সংক্ষিপ্ত সময়ের সাথে তুলনা করা উচিত।
অর্থনৈতিকভাবে প্রক্রিয়াগুলি তুলনা করার এটাই সঠিক উপায়।
ফিক্সচারিং এবং অটোমেটেড এসএমসি ট্রিমিং সেল
সঠিক কাটিয়া সরঞ্জাম দরিদ্র কাজের জন্য ক্ষতিপূরণ দিতে পারে না.
এসএমসি অংশগুলিতে বাঁকা পৃষ্ঠ, পরিবর্তনশীল প্রাচীরের বেধ, ছাঁচযুক্ত পাঁজর এবং অবশিষ্ট বিকৃতি থাকতে পারে। অত্যধিক ক্ল্যাম্পিং বল মেশিনের সময় অংশটিকে বিকৃত করতে পারে এবং এটি প্রকাশের পরে মাত্রিক ত্রুটি সৃষ্টি করতে পারে।
সাধারণ ফিক্সচার বিকল্পগুলির মধ্যে রয়েছে:
ভ্যাকুয়াম ফিক্সচার
ভ্যাকুয়াম ফিক্সচারগুলি বিতরণ করা হোল্ডিং ফোর্স এবং দ্রুত লোডিং প্রদান করে, বিশেষত বড় শেল-আকৃতির উপাদানগুলির জন্য।
পর্যাপ্ত সিলিং এলাকা উপলব্ধ হলে এগুলি কার্যকর হয়।
যান্ত্রিক ক্ল্যাম্পিং
যান্ত্রিক ক্ল্যাম্পগুলি শক্তিশালী ইতিবাচক ধারণ প্রদান করে তবে সমালোচনামূলক প্রসাধনী বা পরিমাপের পৃষ্ঠের বাইরে অবস্থান করা উচিত।
অসমর্থিত এসএমসি দেয়ালে অতিরিক্ত ক্ল্যাম্পিং চাপ প্রয়োগ করা সাময়িকভাবে উপাদানটিকে বিকৃত করতে পারে।
পিন এবং উত্সর্গীকৃত বাসা সনাক্ত করা
একটি প্রোডাকশন ফিক্সচার প্রায়ই লোকেটিং পিন এবং নির্বাচিত ক্ল্যাম্পগুলির সাথে একটি কনট্যুর নেস্টকে একত্রিত করে।
একটি 3-2-1 ডেটাম কৌশল ব্যবহার করা যেতে পারে যেখানে অপ্রয়োজনীয় অতিরিক্ত সীমাবদ্ধতা এড়ানোর সময় একটি পুনরাবৃত্তিযোগ্য মেশিন সমন্বয় ব্যবস্থা স্থাপনের জন্য উপযুক্ত।
ফিক্সচারটি ট্রিম পাথের নীচে ছাড়পত্র প্রদান করা উচিত যাতে কাটার ফিক্সচারের সাথে যোগাযোগ না করে।
একটি শক্তিশালী স্বয়ংক্রিয় ক্রম এই মত দেখতে পারে:
এসএমসি কম্প্রেশন প্রেস → রোবোটিক ডেমোল্ডিং → কুলিং/স্ট্যাবিলাইজেশন → পার্ট পজিশনিং → সিএনসি বা রোবোটিক ট্রিমিং → ড্রিলিং → ডাস্ট রিমুভাল → পরিদর্শন
অটোমেশন এছাড়াও অন্তর্ভুক্ত করতে পারে:
- রোবট লোডিং এবং আনলোডিং;
- স্বয়ংক্রিয় সরঞ্জাম পরিবর্তন;
- ভ্যাকুয়াম পর্যবেক্ষণ;
- ফিক্সচার নিশ্চিতকরণ সেন্সর;
- দৃষ্টি ভিত্তিক অভিযোজন;
- টাকু-লোড পর্যবেক্ষণ;
- টুল-লাইফ কাউন্টার;
- নিরাপত্তা ইন্টারলক।
একটি স্বয়ংক্রিয় ট্রিমিং সেল মূল্যায়নকারী নির্মাতাদের জন্য, মোট শ্রম হ্রাস, ট্যাক্ট-টাইম উন্নতি, স্ক্র্যাপ হ্রাস, টুলিং খরচ, আপটাইম, রক্ষণাবেক্ষণ এবং উত্পাদনের পরিমাণ থেকে ROI গণনা করা উচিত - একা রোবট ক্রয় মূল্য নয়।
ধুলো নিয়ন্ত্রণ, কর্মীদের নিরাপত্তা এবং বর্জ্য হ্যান্ডলিং
নিরাময় SMC এর যান্ত্রিক ছাঁটাই নিরাময় রজন, শক্তিবৃদ্ধি ফাইবার এবং খনিজ ফিলার ধারণকারী সূক্ষ্ম কণা তৈরি করতে পারে।
সঠিক বিপদের প্রোফাইল SMC প্রণয়নের উপর নির্ভর করে, তাই উপাদান সরবরাহকারীর নিরাপত্তা ডেটা শীট নিষ্কাশন ব্যবস্থা ডিজাইন করার আগে সর্বদা পর্যালোচনা করা উচিত।
প্রথম অগ্রাধিকার তার উত্স থেকে দূষণ নিয়ন্ত্রণ করা উচিত.
CNC রাউটিং এর জন্য, এর সাধারণত মানে:
টুল-স্তরের নিষ্কাশন বা ঘেরা ছাঁটাই ঘর → নালী → ধুলো সংগ্রহ ব্যবস্থা
নাকাল এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিনিশিংয়ের জন্য, হুডগুলিকে ধূলিকণা তৈরির বিন্দুর কাছে ব্যবহারিক হিসাবে স্থাপন করা উচিত।
যেখানে শ্বাসযন্ত্রের সুরক্ষা প্রয়োজন, সেখানে শ্বাসযন্ত্রের নির্বাচন অবশ্যই চিহ্নিত দূষক এবং পরিমাপিত এক্সপোজারের উপর ভিত্তি করে হতে হবে, প্রতিটি অপারেশনে স্বয়ংক্রিয়ভাবে একই মাস্ক বরাদ্দ না করে।
বিশেষ মনোযোগ প্রয়োজন যদি SMC ফর্মুলেশনে স্ফটিক সিলিকা থাকে। মার্কিন যুক্তরাষ্ট্রে, OSHA-এর সাধারণ-শিল্পের শ্বসনযোগ্য স্ফটিক সিলিকা মান 25 μg/m³ এবং 50 μg/m³ এর একটি অনুমোদিত এক্সপোজার সীমাকে 8-ঘন্টার TWA হিসাবে সংজ্ঞায়িত করে।
স্টাইরিনকেও মূল্যায়ন করা উচিত যেখানে এটি নির্দিষ্ট রজন সিস্টেম বা প্রক্রিয়ার সাথে প্রাসঙ্গিক। এটা ধরে নেওয়া উচিত নয় যে প্রতিটি সম্পূর্ণরূপে নিরাময় করা SMC উপাদানগুলিকে মেশিন করা একই স্টাইরিন এক্সপোজার তৈরি করে।
সংগৃহীত ছাঁটা বর্জ্য রাখা উচিত এবং সাধারণ উত্পাদন ধ্বংসাবশেষ থেকে পৃথক করা উচিত। উপাদানের গঠন, স্থানীয় বর্জ্য নিয়ম, দূষণ এবং উপলব্ধ পুনর্ব্যবহারকারী ঠিকাদারদের ক্ষমতা অনুসারে নিষ্পত্তি বা পুনর্ব্যবহারযোগ্য বিকল্পগুলি নির্ধারণ করা উচিত।
পরিদর্শন এবং পোস্ট-ট্রিম ফিনিশিং
একটি ছাঁটা উপাদান তার প্রকৃত ফাংশনের সাথে সংযুক্ত মানদণ্ড ব্যবহার করে মূল্যায়ন করা উচিত।
সাধারণ পরিদর্শন পদ্ধতি অন্তর্ভুক্ত:
- সাধারণ মাত্রার জন্য ডিজিটাল ক্যালিপার;
- পুনরাবৃত্ত উৎপাদনের জন্য go/no-go গেজ;
- প্রোফাইল পরিমাপ;
- অপটিক্যাল পরিদর্শন;
- 3D স্ক্যানিং;
- সমালোচনামূলক জ্যামিতির জন্য পরিমাপের মেশিনগুলিকে সমন্বয় করুন।
একটি পরিদর্শন পরিকল্পনা সংজ্ঞায়িত করতে পারে:
| বৈশিষ্ট্য | উদাহরণ নিয়ন্ত্রণ |
|---|---|
| সামগ্রিকভাবে ছাঁটা মাত্রা | অঙ্কন সহনশীলতা |
| মাউন্ট-গর্ত অবস্থান | তথ্য থেকে অবস্থান সহনশীলতা |
| এজ ব্রেকআউট | সর্বাধিক অনুমোদিত চাক্ষুষ বা মাত্রিক সীমা |
| Burr / আলগা ফাইবার | সমাবেশে হস্তক্ষেপ নেই |
| প্রান্ত ব্যাসার্ধ | অঙ্কন বা গ্রাহকের প্রয়োজন |
| প্রসাধনী প্রান্ত | অনুমোদিত রেফারেন্স নমুনা |
একটি সার্বজনীন SMC প্রান্ত-গুণমানের মান ব্যবহার করার পরিবর্তে উপাদান অঙ্কন এবং গ্রাহকের স্পেসিফিকেশন থেকে প্রয়োজনীয়তা আসা উচিত।
ছাঁটাই করার পরে, অংশগুলি ব্রাশ করা, স্যান্ডিং, স্থানীয়ভাবে ডিবারিং, ধুলো অপসারণ, আবরণ প্রস্তুত করা বা প্রান্ত সিল করার প্রয়োজন হতে পারে।
যদি অত্যধিক ফাইবার ব্রেকআউট প্রদর্শিত হয়, শুধুমাত্র একটি ম্যানুয়াল স্যান্ডিং অপারেশন যোগ করা প্রক্রিয়াটি ঠিক না করেই লক্ষণটি লুকিয়ে রাখতে পারে।
প্রস্তুতকারকের তদন্ত করা উচিত:
- জীর্ণ টুলিং;
- ভুল ফিড বা টাকু গতি;
- অপর্যাপ্ত ফিক্সচার সমর্থন;
- কম্পন;
- দুর্বল প্রবেশ বা প্রস্থান কৌশল;
- অসামঞ্জস্যপূর্ণ ঢালাই জ্যামিতি।
কোন SMC ট্রিমিং পদ্ধতি আরো অর্থনৈতিক?
সর্বনিম্ন মেশিন-ঘন্টা খরচ অগত্যা সর্বনিম্ন অংশ খরচ উত্পাদন করে না.
একটি দরকারী তুলনা অন্তর্ভুক্ত করা উচিত:
স্বীকৃত অংশ প্রতি খরচ = মেশিনের খরচ শ্রম টুলিং ফিক্সচার অ্যামর্টাইজেশন ট্রিম-ডাই অ্যামোর্টাইজেশন কনজিউমেবল রক্ষণাবেক্ষণের স্ক্র্যাপ রিওয়ার্ক
CNC রাউটিং সাধারণত নমনীয়তা এবং নির্ভুলতার মধ্যে একটি আকর্ষণীয় ভারসাম্য প্রদান করে।
ওয়াটারজেট নমনীয় নন-থার্মাল কাটিং এবং কঠিন জ্যামিতির জন্য উপযোগী।
ডেডিকেটেড ডাই ট্রিমিং ক্রমবর্ধমান আকর্ষণীয় হয়ে ওঠে যখন বার্ষিক আয়তন বেশি হয় এবং উপাদানের নকশা স্থিতিশীল থাকে।
ম্যানুয়াল ট্রিমিং প্রোটোটাইপ এবং পুনরায় কাজের জন্য উপযোগী থেকে যায় কিন্তু উৎপাদনের পরিমাণ বাড়ার সাথে সাথে নিয়ন্ত্রণ করা কঠিন হয়ে পড়ে।
প্রকৃত SMC ফর্মুলেশন তাপ-ক্ষতি এবং প্রান্ত-মানের প্রয়োজনীয়তা পূরণ করতে পারে তা নিশ্চিত করার পরেই লেজার কাটিংয়ের মূল্যায়ন করা উচিত।
অনেক উত্পাদন লাইনের জন্য, সর্বোত্তম সমাধান একটি প্রক্রিয়া নয় বরং ছাঁচনির্মাণ, স্বয়ংক্রিয় হ্যান্ডলিং, ট্রিমিং, ড্রিলিং, পরিষ্কার এবং পরিদর্শনের সংমিশ্রণ।
একটি এসএমসি উত্পাদন লাইন পরিকল্পনা
কম্প্রেশন ছাঁচনির্মাণ লাইন চূড়ান্ত হওয়ার আগে ট্রিমিং প্রয়োজনীয়তা আদর্শভাবে বিবেচনা করা উচিত।
অংশ জ্যামিতি, প্রত্যাশিত ওয়ারপেজ, ডেটাম লোকেশন, ফ্ল্যাশ পজিশন, প্রোডাকশন ট্যাক্ট টাইম, রোবট অ্যাক্সেসিবিলিটি এবং ডাউনস্ট্রিম মেশিনিং প্রয়োজনীয়তা সবই প্রেস এবং অটোমেশন পরিকল্পনাকে প্রভাবিত করতে পারে।
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. SMC কম্প্রেশন ছাঁচনির্মাণ সরঞ্জাম এবং শিল্প যৌগিক উপাদানগুলির জন্য উত্পাদন সমাধানের উপর দৃষ্টি নিবদ্ধ করে।
একটি নতুন এসএমসি প্রকল্পের মূল্যায়ন করার সময়, নিম্নলিখিত তথ্য প্রদান করা প্রকৌশলীদের আরও ব্যবহারিক উত্পাদন ধারণা বিকাশে সহায়তা করে:
- SMC অংশ অঙ্কন বা 3D মডেল;
- উপাদান গঠন;
- সর্বাধিক উপাদান মাত্রা;
- অংশ ওজন এবং বেধ;
- প্রয়োজনীয় ছাঁচনির্মাণ বল;
- বার্ষিক উত্পাদন পরিমাণ;
- লক্ষ্য চক্র সময়;
- মাত্রিক সহনশীলতা;
- ছাঁটাই এবং তুরপুন প্রয়োজনীয়তা;
- পছন্দসই অটোমেশন স্তর।
ছাঁচনির্মাণ এবং পোস্ট-মোল্ডিং ক্রিয়াকলাপগুলি একসাথে বিবেচনা করা একটি দ্রুত ছাঁচনির্মাণ প্রক্রিয়া তৈরি করা এড়াতে সহায়তা করতে পারে যা কেবলমাত্র উত্পাদন বাধাকে নীচের দিকে নিয়ে যায়।
FAQ
আমি কিভাবে একটি SMC অংশের জন্য সেরা ছাঁটাই পদ্ধতি নির্বাচন করব?
বার্ষিক আয়তন, জ্যামিতি, বেধ, সহনশীলতা, উপাদান গঠন, এবং অনুমোদিত টুলিং বিনিয়োগ দিয়ে শুরু করুন। CNC রাউটিং উচ্চ নমনীয়তা প্রদান করে, ওয়াটারজেট তাপীয় কাটা এড়ায় এবং ডেডিকেটেড ডাই ট্রিমিং উচ্চ-ভলিউম স্থিতিশীল পণ্যগুলির জন্য প্রায়ই আকর্ষণীয়।
SMC রাউটিং এর জন্য কোন CNC সেটিংস ব্যবহার করা উচিত?
কোন সার্বজনীন সেটিং নেই. স্পিন্ডেলের গতি, ফিড, কাটার ব্যাস, বাঁশির নকশা, টুলের উপাদান এবং কাটিং দিক প্রকৃত এসএমসি ব্যবহার করে ট্রায়ালের মাধ্যমে প্রতিষ্ঠিত করা উচিত। টুল পরিধান নিরীক্ষণ করা উচিত কারণ এটি কাটিয়া শক্তি এবং প্রান্ত গুণমান উভয়ই প্রভাবিত করতে পারে।
SMC অংশ লেজার কাটা যাবে?
কিছু এসএমসি ফর্মুলেশন লেজারে প্রক্রিয়াজাত করা যেতে পারে, তবে তাপীয় অবক্ষয়, বিবর্ণতা, ধোঁয়া এবং তাপ-আক্রান্ত প্রান্তগুলি অবশ্যই মূল্যায়ন করা উচিত। যান্ত্রিক রাউটিং বা ওয়াটারজেট কাটিং প্রায়ই প্রচলিত SMC উপাদানগুলির জন্য যোগ্যতা অর্জন করা সহজ।
কিভাবে উচ্চ গতির রাউটিং সময় আন্দোলন প্রতিরোধ করা যেতে পারে?
পুনরাবৃত্তিযোগ্য ডেটাম অবস্থান, পর্যাপ্ত ব্যাকিং সমর্থন, ভ্যাকুয়াম জোন বা সঠিকভাবে অবস্থান করা ক্ল্যাম্প এবং কাটার পথের চারপাশে ক্লিয়ারেন্স ব্যবহার করুন। সাময়িকভাবে বিকৃত করে এমনভাবে উপাদানটিকে আটকানো এড়িয়ে চলুন।
কিভাবে SMC ছাঁটা ধুলো নিয়ন্ত্রণ করা উচিত?
সরঞ্জাম নিষ্কাশন বা একটি উপযুক্ত ধুলো-সংগ্রহ সিস্টেমের সাথে সংযুক্ত একটি আবদ্ধ ছাঁটাই ঘর ব্যবহার করে কাটিং পয়েন্টের কাছাকাছি ধুলো ক্যাপচার করুন। এক্সপোজার মূল্যায়ন এবং PPE নির্বাচন প্রকৃত SMC রচনা এবং পরিমাপ করা কর্মক্ষেত্রের অবস্থার উপর ভিত্তি করে হওয়া উচিত।
সিএনসি রাউটিং এবং ডাই ট্রিমিং খরচ কিভাবে তুলনা করে?
সিএনসি-তে কম ডেডিকেটেড টুলিং খরচ রয়েছে এবং এটি পুনঃপ্রোগ্রাম করা সহজ, যখন ডাই ট্রিমিং এর জন্য আরও প্রাথমিক টুলিং প্রয়োজন কিন্তু অনেক কম রিপিট সাইকেল প্রদান করতে পারে। বার্ষিক আয়তন, পণ্যের আয়ু, নকশা পরিবর্তনের ফ্রিকোয়েন্সি, শ্রম, টুলিং পরিধান এবং স্ক্র্যাপ সবই তুলনার মধ্যে অন্তর্ভুক্ত করা উচিত।


